
Titansveising er en presis prosess påvirket av de elementære egenskapene som finnes i materialet. Oksygen og nitrogen, når interstitielt smeltet sammen i titan, induserer gitterforvrengning, øker deformasjonsmotstanden og hardheten samtidig som duktiliteten og seigheten reduseres. Overskudd av oksygen og nitrogen i sveisesømmer er skadelig og bør minimeres.
Hydrogen forverrer reduksjon av sveisemetalls støtseighet og senker duktiliteten, noe som fører til skjøtenes sprøhet. Karbons tilstedeværelse i titan, primært i form av interstitiell fast løsning ved romtemperatur, øker styrken, men reduserer duktiliteten. Overskridelse av karbonløselighet resulterer i dannelse av sprø TiC, utsatt for sprekkdannelse. Standarder dikterer en karbongrense på 0.1 % i titan og dets legeringer for å forhindre disse problemene.
Å sikre grundig rengjøring av arbeidsstykker og sveisetråd er avgjørende for å forhindre karbonforurensning under sveising. Titaniums sveisbarhet er bemerkelsesverdig på grunn av dets lave varmeledningsevne, begrenser metallsmelting til lysbuesonen og tilrettelegger for god flytbarhet. Den lave termiske ekspansjonskoeffisienten forbedrer sveisbarheten ytterligere.
Under titansveising er omhyggelig beskyttelse av sveisesonen og høytemperaturområder etter sveising avgjørende for å skjerme mot luftinterferens. Å bruke 99,99 % ren argon og etterfølgende skjold er avgjørende. Mekanisk bearbeiding er foretrukket for sveisesømsrilling fremfor slipemetoder. Det anbefales å unngå punktsveising og påføring av høyfrekvent lysbuestart. Varmebehandling etter sveising bør minimeres, med temperaturer under 650 grader om nødvendig.
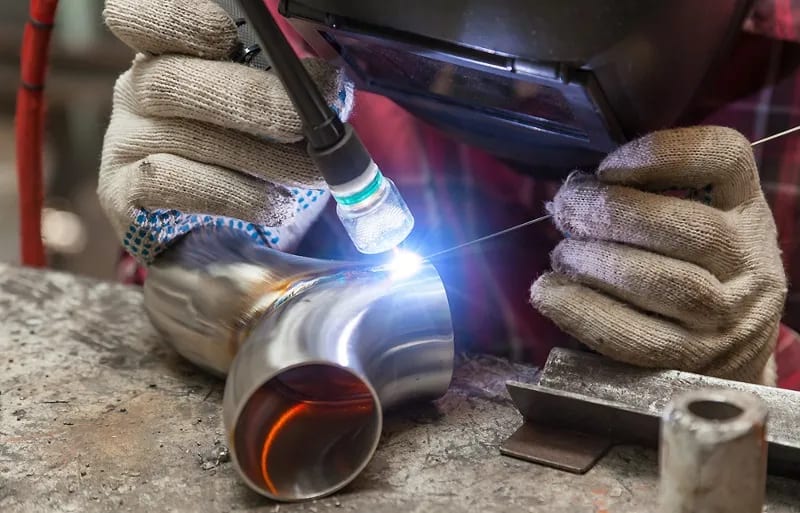
Fargevariasjonen i titansveisesømmer indikerer oksidasjonsnivåer og er relatert til sveisekvaliteten. Fra sølvhvitt (uoksidert) til grått (alvorlig oksidert), reflekterer fargeendringer redusert plastisitet med økt oksidasjon. Dypere farger indikerer høyere oksidasjon, korrelerer med økt hardhet og innhold av skadelige stoffer i sveiser, noe som går på bekostning av kvaliteten.