
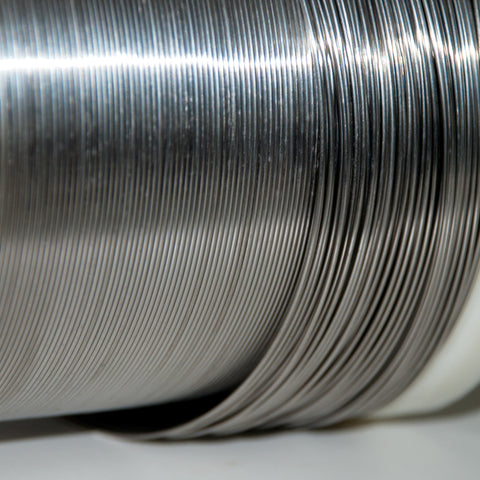
I moderne industrielle applikasjoner har titanlegeringstråd blitt et uunnværlig materiale, og finner utstrakt bruk i romfartsfester, forbrukerelektronikk, bilkomponenter, medisinsk utstyr og sveisematerialer. For å oppnå høypresisjon og høyytelses trådprodukter, har kaldtrekkingsprosesser dukket opp som et avgjørende middel for produksjon, spesielt når tråddiameteren må økes med 30 %-40 % for sluttproduktet.
Streng kontroll av råvarekvalitet
Kjemisk sammensetning: Den kjemiske sammensetningen av titanlegeringer påvirker direkte deres fysiske og mekaniske egenskaper. Streng kontroll av elementer som H, O, N, Fe og Si er avgjørende for å forhindre problemer som hydrogensprøhet.
Overflatekvalitet: Råmaterialer må være fri for sprekker, folder, arr og andre defekter, da disse feilene kan forplante seg under tegning og føre til styrkereduksjon eller brudd. Grundig overflateinspeksjon og forbehandling er avgjørende for å sikre en jevn defektfri overflate.
Optimalisering av varmebehandlingsprosesser
Varmebehandling spiller en avgjørende rolle i trådtrekkingsprosessen til titanlegeringer. Glødebehandlinger tar sikte på å redusere arbeidsherding, forbedre materialets duktilitet og skape gunstige forhold for påfølgende tegneprosesser. Riktige gløderegimer kan effektivt forbedre materialstrukturen og forbedre tegneytelsen.
Valg og utforming av tegnematriser
Dysemateriale: Tegnematriser bruker vanligvis harde legeringer (som YK6, YK8) og diamantmaterialer. Harde legeringer er mye brukt for sin høye hardhet og slitestyrke, mens diamantdyser foretrekkes for å trekke fine og ultrafine tråder på grunn av deres eksepsjonelle hardhet og slitestyrke, til tross for at de er dyre og utfordrende å behandle.
Dysedesign: Dysedesign bør skreddersys til trådspesifikasjonene og tegningskravene. Vanlige dyseformer inkluderer bueformede dyser og koniske dyser, egnet for forskjellige tråddiametre. Nøye vurdering av dyseåpningsdesign, inkludert inngangskjegle, arbeidskonus, dimensjoneringssone og utgangskjegle, er avgjørende for å sikre jevn deformasjon og stabil kvalitet under tegning.
Finjustering av parametere for tegneprosess
Reduksjon i areal per pass: Titanlegeringer har lav romtemperatur duktilitet, noe som nødvendiggjør kontroll av reduksjon per pass for å unngå brudd i ledningen. Gradvis økning av deformasjonsmengden bidrar til å forbedre materialstrukturen trinnvis og øke strekkstyrken.
Total reduksjon: Økning av den totale reduksjonen forbedrer styrken til titanlegeringstråd, men forsterker arbeidsherdingen, og reduserer duktiliteten. Å balansere forholdet mellom styrke og duktilitet basert på spesifikke krav bestemmer den optimale totale reduksjonen.
Tegnehastighet: Tegningshastighet er en nøkkelfaktor som påvirker ytelsen til titanlegeringstråd. Økt trekkhastighet øker produksjonseffektiviteten og energibesparelsene, men må sikre ledningskvalitet og prosessstabilitet. Justering av tegnehastigheten optimaliserer materialdeformasjonsadferd og mikrostruktur.